Nyheter
 Hjem / Nyheter / Bransjyheter / Hva gjør en spiralgir hard tannoverflater til det riktige valget for kraftige stasjoner
 2026.11.20
 Bransjyheter
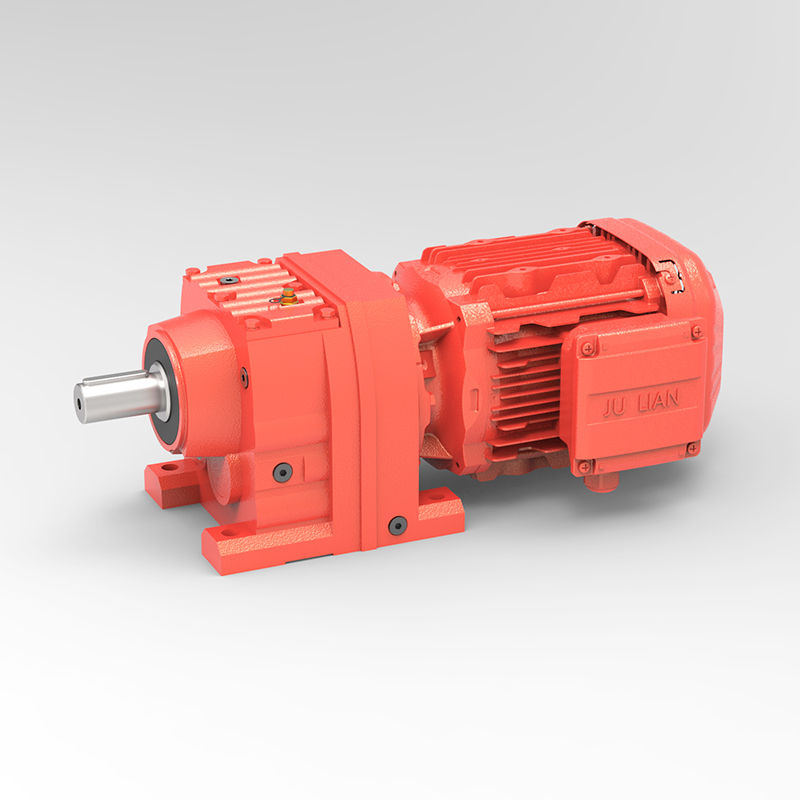
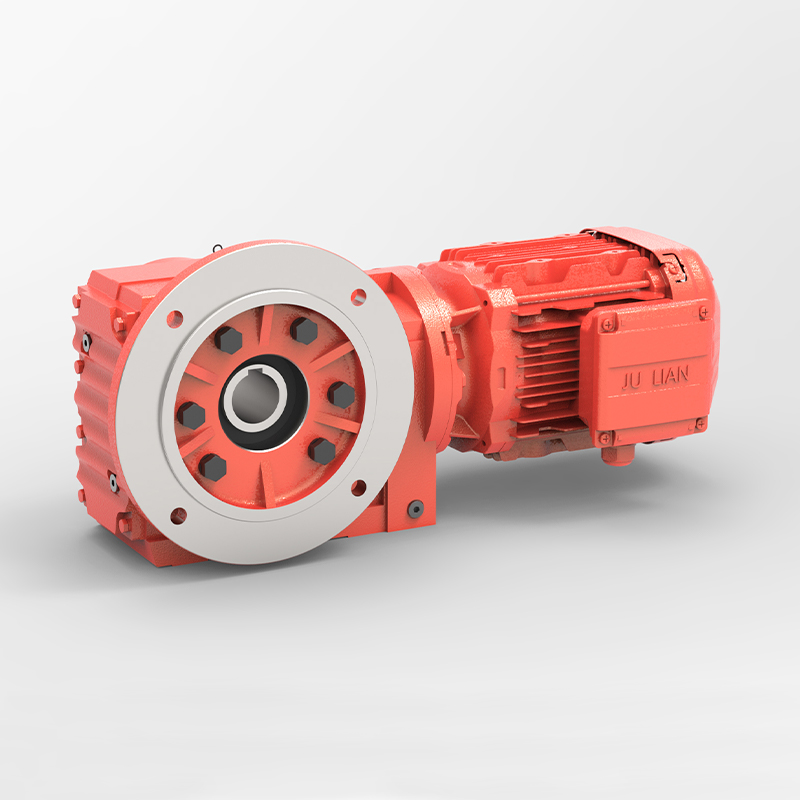
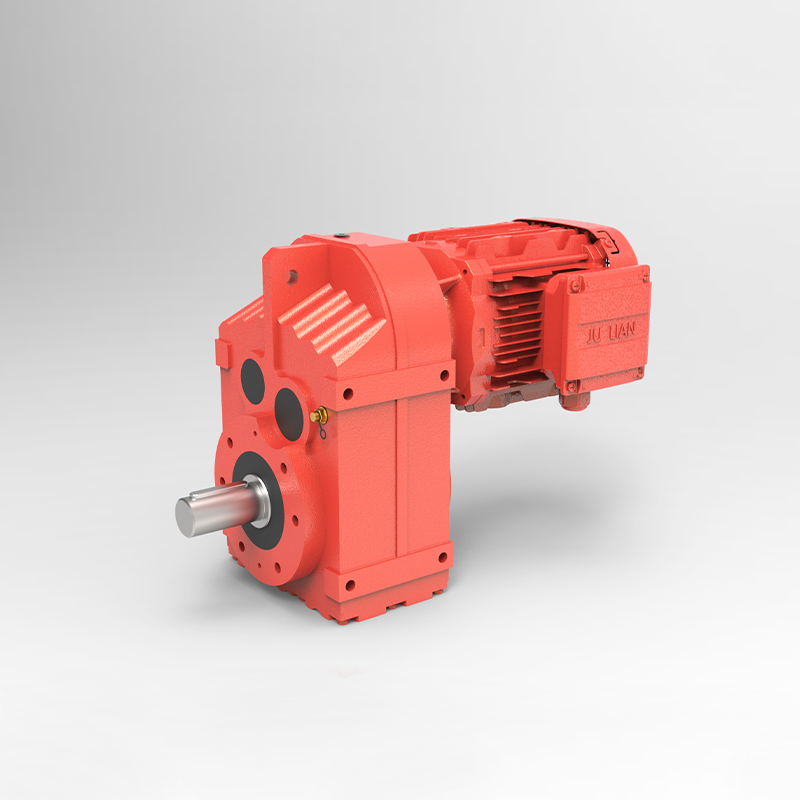
Spør enhver anleggsingeniør hvilken komponent som forårsaker de mest uplanlagte stansene i en kontinuerlig prosesslinje, og svaret involverer ofte girdriften. Hastighetsredusere sitter i midten av transportører, miksere, ovner og ekstrudere, og når de svikter, betaler hele linjen prisen. Det er derfor a skrueformet gir hard tann overflateredusering har blitt et standardvalg der hvor belastningen er høy, driftssyklusene er lange og vedlikeholdsvinduene er korte.
Appellen kommer fra å kombinere to velprøvde ideer. Helisk giring kobler tennene gradvis langs en diagonal linje, noe som gir jevnere bevegelse og roligere drift enn rettskårne tenner. Overflateteknologi med harde tann gir deretter en herdet, slitesterk arbeidsflate til tennene. Resultatet er at den samme fysiske konvolutten kan bære betydelig mer dreiemoment og overleve mye lenger under slitende eller sjokkbelastede forhold.
Kjøpere vurderer ofte disse enhetene etter pris per kilowatt, men erfarne spesifikasjoner ser på totale eierkostnader. Nedetid, erstatningsarbeid, smøremiddelforbruk og energien som går tapt på grunn av ineffektiv meshing akkumuleres over år med drift. En litt dyrere stasjon som går stille i et tiår kan være det rimeligere valget med god margin.
Denne artikkelen forklarer hvordan designet fungerer, hvor det yter best, hvilke ytelsestall som betyr noe, og hvordan du velger en enhet som passer din applikasjon. Målet er praktisk. Etter å ha lest, bør du være i stand til å ramme en spesifikasjon tydelig og gjenkjenne spørsmålene som skiller en pålitelig stasjon fra en som trenger tidlig oppmerksomhet.
Den definerende egenskapen til denne reduksjonsklassen er varmebehandlingen som påføres tannhjulstennene. Blanks er vanligvis laget av lavkarbonlegert stål, maskinert nær den endelige geometrien, og deretter karburert slik at karbon diffunderer inn i det ytre laget av hver tann. Delen blir deretter bråkjølt, noe som forvandler det anrikede laget til hard martensitt mens kjernen forblir tøffere og mer duktil.
I praksis når herdede tannflanker vanligvis en overflatehardhet i området 58 til 62 HRC, mens kjernen forblir relativt myk. Denne kombinasjonen er viktig fordi overflaten motstår gropdannelse og slitasje, mens kjernen absorberer støt uten å sprekke. Effektiv kassedybde faller vanligvis mellom ca. 1,0 og 2,5 millimeter, valgt i henhold til modulstørrelse og forventet kontaktspenning.
Etter varmebehandling gjenoppretter presisjonssliping tannprofilen og fjerner forvrengning under bråkjøling. Sliping er det som gjør et herdet gir fra bare sterkt til genuint nøyaktig og stillegående. Det er en av de viktigste kvalitetsmarkørene å spørre om når man sammenligner leverandører, fordi en herdet, men uskåret tann kan være støyende og utsatt for tidlig kantslitasje.
Spiralformede tenner kuttes i en vinkel til akselens akse, så kontakten begynner i den ene enden av tannen og sveiper over ansiktet når tannhjulene roterer. Sporetenner griper over hele bredden med en gang. Den eneste forskjellen forklarer det meste av ytelsesgapet mellom de to designene, og det er grunnen til at spiralgeometri dominerer i applikasjoner hvor stille løping og jevn dreiemomentoverføring betyr noe.
| Aspekt | Spiralformet hard tann | Spur Gear |
|---|---|---|
| Meshing glatthet | Gradvis, lav vibrasjon | Brå forlovelse |
| Støy ved nominell hastighet | Lavere, ofte i desibelområdet på 70-tallet | Høyere og mer tonalt |
| Lastekapasitet per rammestørrelse | Høy, forsterket av herdede flanker | Moderat til høy |
| Aksialkraft | Generert, må bæres av lagre | Ingen |
| Typisk effektivitet per trinn | 96 til 98 prosent | 97 til 99 prosent |
Heliske tannhjul genererer aksial skyvekraft, og lagerarrangementet må være utformet for å bære det. Sporgir unngår det skyvekraften, men betaler en straff i støy- og sjokkbelastning. For de fleste industrielle drivverk der både stille drift og høy dreiemomenttetthet betyr noe, favoriserer avveiningen spiralgeometri kombinert med herdede flanker. Spur-design forblir fornuftig for svært lave hastigheter eller enkle, rimelige oppgaver der støy ikke er et problem.
Tall på et dataark er bare nyttige hvis du vet hva de representerer. Nominelt dreiemoment beskriver kontinuerlig kapasitet, mens toppmoment beskriver hva girene tåler under korte overbelastninger som oppstart. Servicefaktor forbinder de to ved å gjøre rede for hvor hardt den drevne maskinen jobber hver dag. Termisk karakter definerer hvor mye varme huset kan avgi før oljetemperaturen blir en begrensende faktor, og det tallet har ofte mer betydning enn mekanisk kapasitet i lukkede eller varme installasjoner.
Tilbakeslag, den lille klaringen mellom parrende tenner, påvirker posisjoneringsnøyaktigheten og sjokkadferd. Design med lavt tilbakeslag passer til indeksering og reverseringsoppgaver, mens standard tilbakeslag er tilstrekkelig for de fleste transportører og miksere. Bekreft alltid hvilket toleransebånd en leverandør oppgir, fordi forskjellen kan endre hvordan en stasjon oppfører seg i en reverseringsapplikasjon.
Helikale reduksjonsanordninger med hard tannoverflate gir mest verdi der belastninger er tunge, start og stopp er hyppige, og miljøet er krevende. Typiske bruksområder inkluderer:
Kjemisk blanding Transportbåndsdrift Sement- og mineralforedling Papirproduksjon Kornhåndtering Ekstrudering av gummi og plast Metallurgi Miljøutstyr
I hvert tilfelle blir stasjonen bedt om å gjøre mer enn bare overføringshastighet. Den må absorbere sjokk, overleve forurensning og fortsette å løpe gjennom lange skift, og den kombinasjonen er akkurat der herdet spiralgeometri får sitt rykte.
Et mellomstort sementanlegg opererte en bulktransportør drevet av en myk tannhjulsreduksjon. Enheten så tilstrekkelig ut på papiret, men tannhjulene viste pitting og tannslitasje omtrent hver 14. måned. Hver utskifting krevde omtrent to dager med nedetid på linjen, inkludert innrettingskontroller og oljeskift.
Anlegget erstattet stasjonen med en skrueformet reduksjonsanordning med hard tannoverflate med en høyere servicefaktor for å ta hensyn til hyppige belastede starter. Den nye installasjonen brukte et oljebadsmøringssystem, laserjustering under igangkjøring og kvartalsvis oljeanalyse lagt til vedlikeholdsrutinen.
Etter 30 måneder viste inspeksjon ingen gropdannelser på de aktive flankene, og årlig uplanlagt nedetid for stasjonen falt fra omtrent 40 timer til under 10. Lærdommen var ikke at en design er universelt overlegen. Det var at matchende hardhet, geometri, servicefaktor og vedlikeholdsdisiplin til sammen ga resultatet.
En strukturert tilnærming forhindrer de fleste størrelsesfeil. Arbeid gjennom følgende sekvens før du ber om et tilbud, og du vil kommunisere langt mer effektivt med enhver leverandør og motta forslag som er direkte sammenlignbare.
Legg merke til at sekvensen beveger seg fra lastdefinisjon til miljø. Å hoppe over tidlige skritt og hoppe rett til en katalogmodell er den vanligste årsaken til at en enhet ender opp med å være underdimensjonert for reelle driftsforhold.
De fleste for tidlige feil går tilbake til en håndfull unngåelige feil. Se etter disse mønstrene under spesifikasjon og igangkjøring.
Selv en velspesifisert skrueformet reduksjonsgir med hard tannoverflate trenger disiplinert omsorg for å nå sin designlevetid. Vedlikehold trenger ikke å være komplisert, men det må være konsekvent.
Oljeanalyse fortjener spesiell vekt. Stigende antall jernpartikler vises ofte uker eller måneder før et utstyrsproblem blir hørbart, noe som gir vedlikeholdsteamene tid til å planlegge en kontrollert intervensjon i stedet for å reagere på en nødsituasjon.
Harde tannoverflater har karburerte og bråkjølte girtenner med et herdet ytre lag, typisk rundt 58 til 62 HRC, og en tøffere kjerne. Dette gir mye bedre motstand mot gropdannelse og slitasje ved samme størrelse, noe som gir høyere lastekapasitet og lengre levetid, spesielt ved tunge eller støtbelastede bruksområder.
Ikke alltid, men det er bedre for de fleste industrielle drivverk som trenger stillegående, jevn dreiemomentoverføring. Heliske gir kobles gradvis inn og produserer mindre støy, mens sylindriske gir unngår aksial skyvekraft og kan være enklere ved svært lave hastigheter. Det riktige valget avhenger av støygrenser, hastighet, belastningsmønster og lagerarrangementet du kan ta imot.
Vurder en skrueformet design med hard tannoverflate når applikasjonen din involverer hyppige starter under belastning, høyt sjokk eller reverseringsmoment, lange daglige driftstimer, støvete eller varme omgivelser eller strenge støygrenser. Hvis oppgaven er lett, periodisk og stillegående ikke er et problem, kan en enklere enhet være tilstrekkelig og mer økonomisk.
Driftstemperatur, smøremiddeltilstand og justering er de tre mest innflytelsesrike faktorene. Høy oljetemperatur forkorter smøremiddelets levetid, forurensning akselererer slitasje, og feiljustering endrer belastningsmønsteret på hver tann. Sporing av disse forholdene gjennom regelmessig inspeksjon og oljeanalyse gjør at vedlikeholdsintervallet kan angis etter faktisk tilstand i stedet for fast gjetning.
Anbefalte produkter

 No